在竞争激烈的服装制造行业,质量是工厂立足的根本。高质量的生产不仅能降低返工率、减少浪费,更能赢得客户信任,提升订单附加值。打造高质量生产并非一蹴而就,需要系统性地把控从设计到出货的每一个环节。根据行业成功实践,以下10个方面是关键,做好它们,就能显著提升服装工厂的生产质量水平。
1. 严守面料与辅料入口关
原材料质量直接决定成品质量。工厂应建立严格的供应商评估体系,对每批进料进行抽检或全检,重点检测色牢度、缩水率、克重、瑕疵率等指标。辅料如拉链、纽扣、衬布也需验证其耐用性和匹配性。建议与核心供应商建立长期合作,并要求提供质检报告。建立面料留样制度,为后续批次比对提供基准。
2. 产前样板与工艺复核
大货生产前,必须完成样板审核与工艺单确认。技术部门需核对样衣尺寸、版型与客户要求的一致性,提前发现结构问题。工艺单应清晰标注缝制方式、针距、线迹要求及各部位公差。针对复杂款式,组织产前会议,让组长和关键工序员工参与工艺解读,确保理解无误。
3. 规范的裁剪过程控制
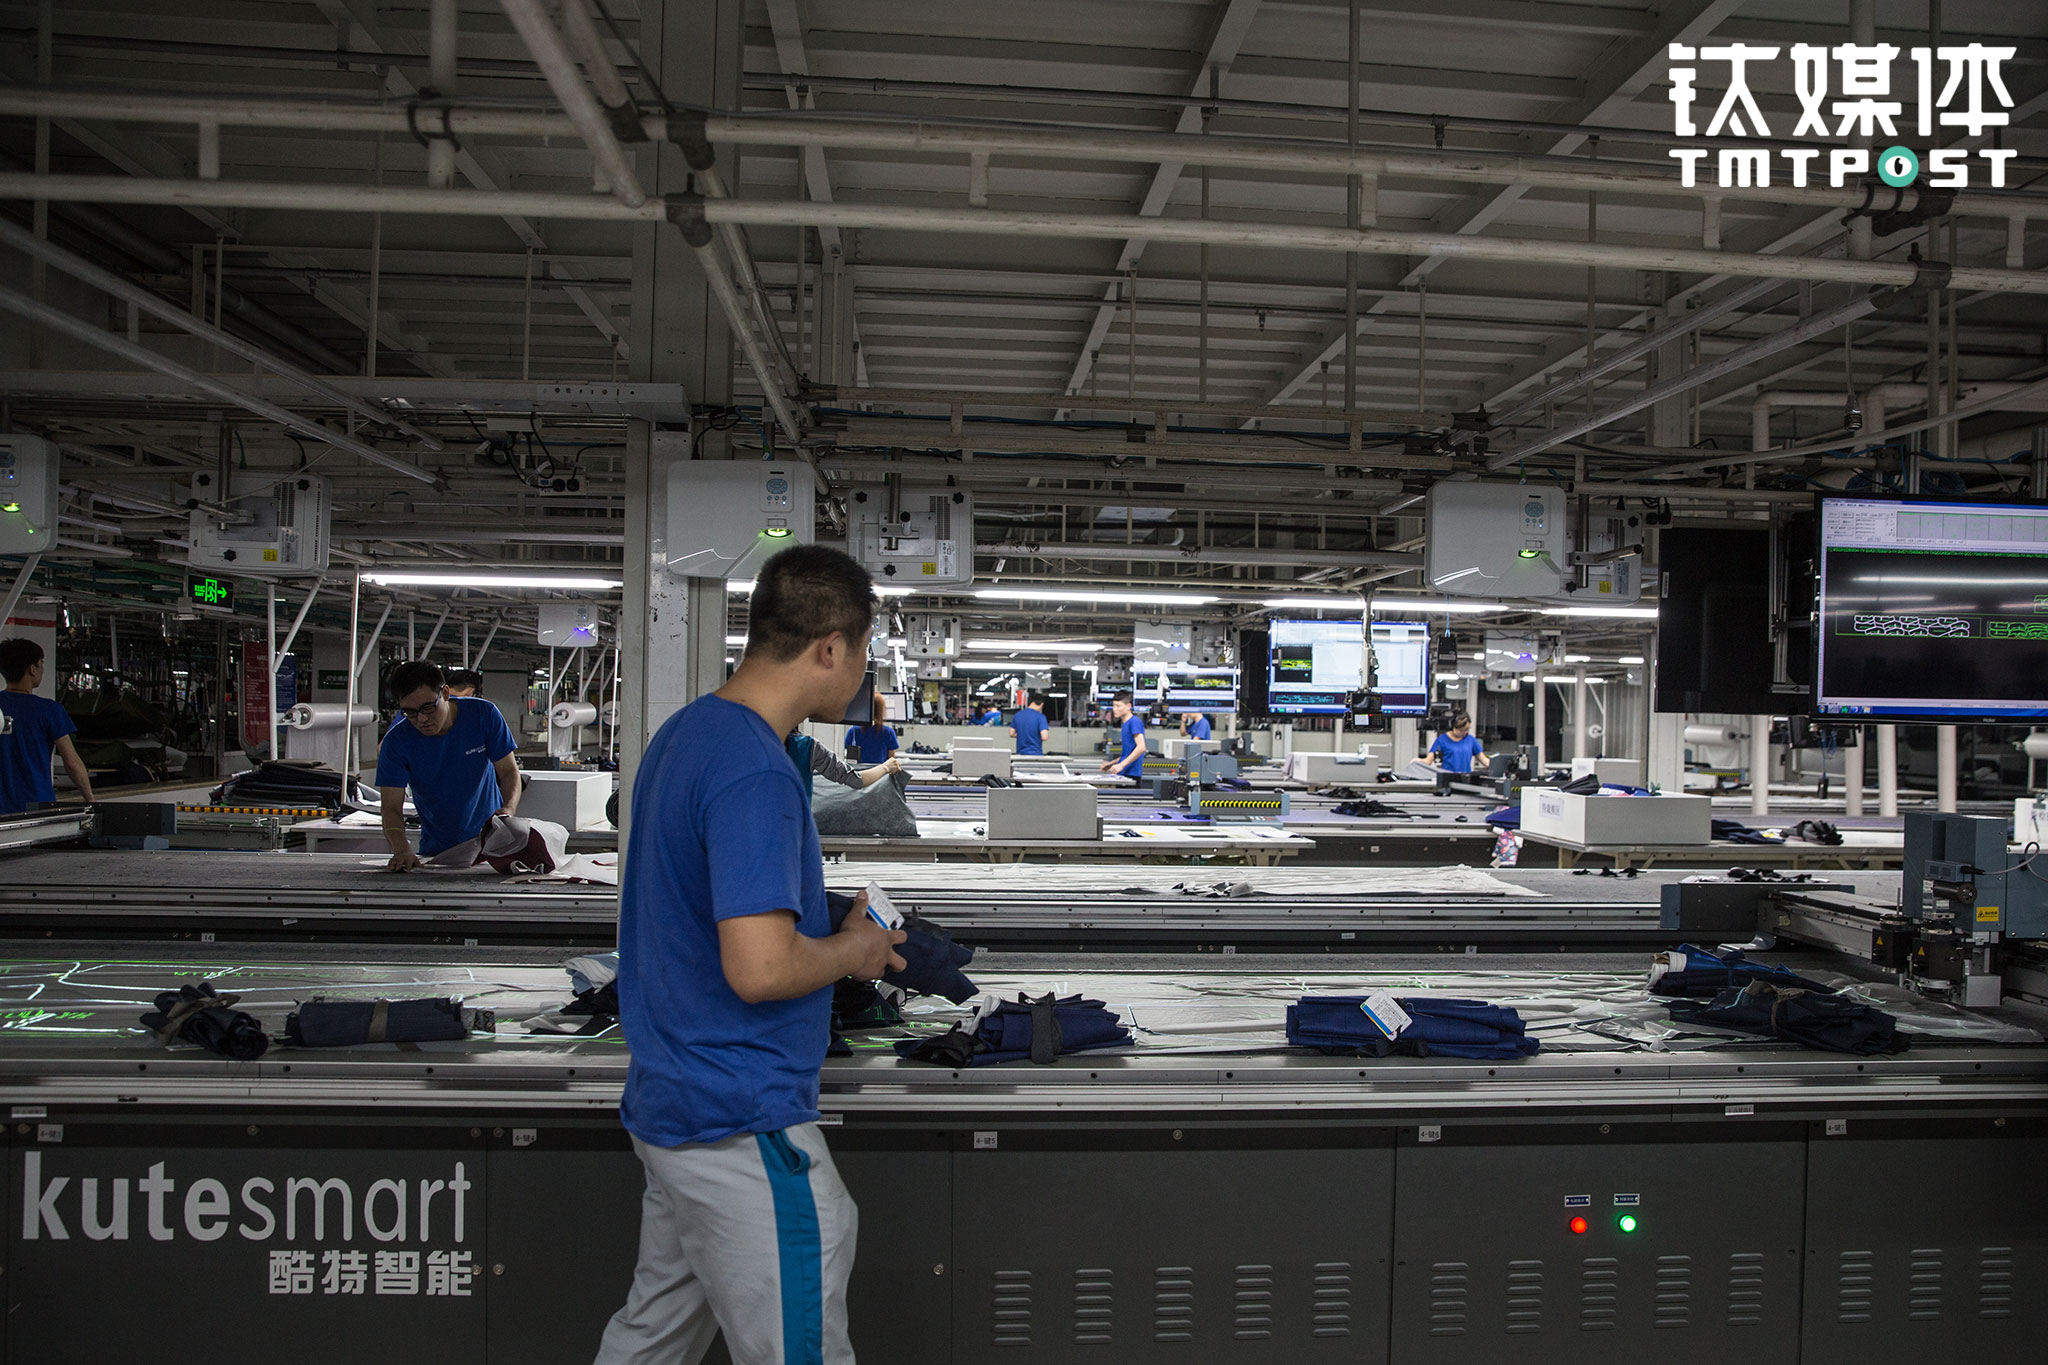
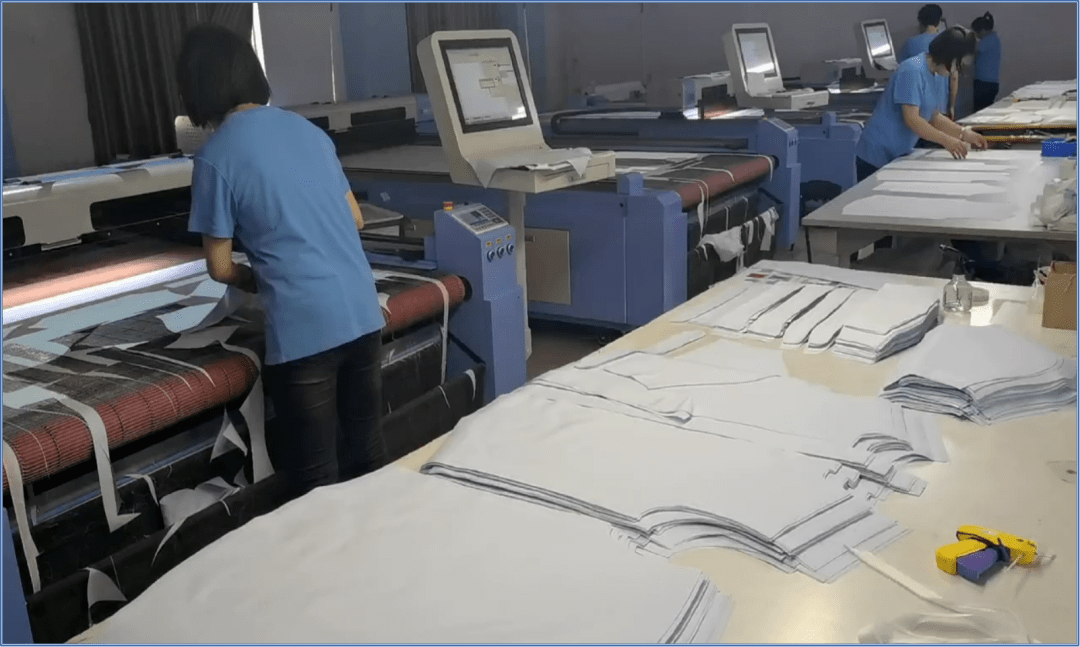
裁剪是质量的第一道制造关。需确保唛架排版准确,避免经纬斜导致成品变形。裁剪时控制层数和刀缝精度,定期检查裁片尺寸与形状。对条对格的款式,严格执行定位要求。裁片应分类编号、捆扎整齐,防止色差混片。配备验片工序,剔除瑕疵裁片。
4. 缝制工序标准化与巡检
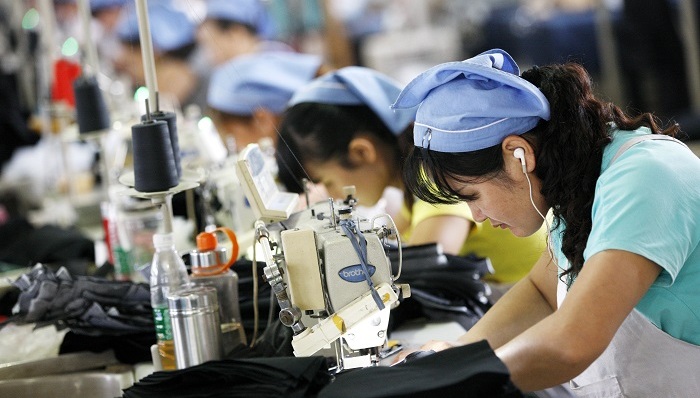
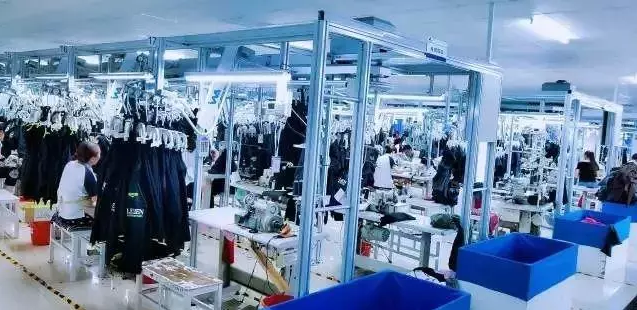
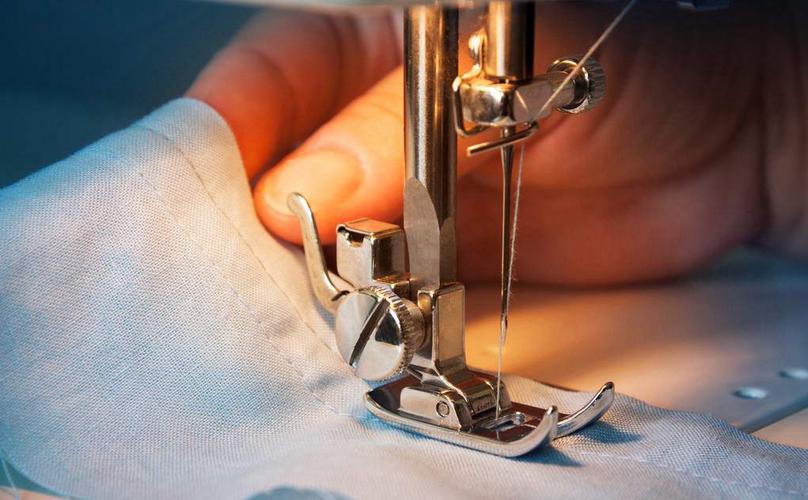
缝制环节应推行标准作业指导书,明确每道工序的质量要点和设备参数(如针号、线张力)。首件必须经检验合格后才能批量生产。质检员定时巡检,重点监控止口均匀度、对称部位、线迹牢度等常见缺陷。建立工序自检与互检制度,让每个操作工对自己工序的质量负责。
5. 中检环节切不可省
中检(中期检验)是及早发现批量问题的关键。在缝制完成50%-80%时,按AQL标准进行抽样检查,全面评估尺寸、外观和工艺。发现普遍性问题立即停机整改,防止缺陷延续到成品。中检记录应反馈至前道工序,形成质量改进闭环。
6. 整烫与后整理的精细管理
整烫定型直接影响服装外观。需根据不同面料设定温度、压力和冷却时间,防止极光、烫缩或变色。使用定制的烫台和模具保证部位弧度。后整理环节做到剪线头彻底、污渍剔除、线毛清理。成品折叠和包装按客户要求执行,避免入库和运输过程中的二次损伤。
7. 成品检验的严格把关
成品检验是出厂前的最后防线。组建独立的QC团队,按照客户AQL标准进行外观、尺寸、功能(如拉链顺滑度、粘合牢度)的抽样检验。对不合格品分类标识并追溯原因。有条件的企业实行“班组长初检+QC终检”双检制,确保漏检率降至最低。检验数据定期统计分析,找出高频缺陷并推动改进。
8. 设备维护与工装夹具标准化
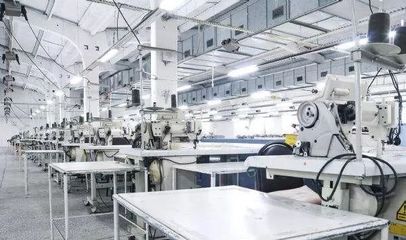
缝纫机、裁剪机、整烫设备的精度直受到保养水平的影响。实施日保养、周检查、月维修的制度,确保针杆、送布牙、压脚等关键部件处于良好状态。为高频工序配备专用工装夹具,减少人为误差操作。专用机台如撬边机、套结机需定期校准参数。建立设备异常及时报修机制,杜绝带病运行。
9. 全员质量培训与激励机制
质量由人创造,员工的质量意识和技能是根基。对新员工进行岗前质量培训,考核上岗;对老员工定期开展技能比武和质量案例分析。将质量指标纳入绩效考核,设立质量优胜奖,激发员工主动重视质量。组长和质检员应接受统计过程控制基础培训,能用数据说话。营造“第一次就做对”的企业文化。
10. 建立质量追溯与持续改进体系
从裁片编号到成品出货,建立全流程的质量追溯系统条码或批次记录。一旦发现客户投诉,能快速定位问题批次和工序。定期召开质量分析会,运用鱼骨图、PDCA循环等方法剖析问题根因,制定纠正预防措施。将改进措施标准化,并更新作业指导书,形成知识沉淀。持续跟踪关键质量指标如直通率、返工率、客户退货率,设定改进目标并考核。
###
打造高质量生产没有捷径,服装工厂需要在以上10个方面脚踏实地,建立标准化、可追溯、持续改善的质量管理体系。做到“前道预防、中道控制、后道把关”,在成本、效率与质量间取得平衡,从而强化核心竞争力,实现与客户的长期共赢。